高壓滅菌釜原理與條件 2026|溫度壓力時間怎麼配
・作者:陳經理・閱讀時間 12分鐘
高壓滅菌最常見的誤解是「靠高溫」。
實際上靠的是飽和蒸汽的冷凝。蒸汽接觸到較冷的物件時會凝結成水,在那個瞬間釋放大量的潛熱——這股能量才是讓微生物蛋白質變性的主力。
理解這一點之後,兩個實務問題就有答案了:為什麼乾熱要更高的溫度與更久的時間,以及為什麼裝載方式會決定滅菌成敗。
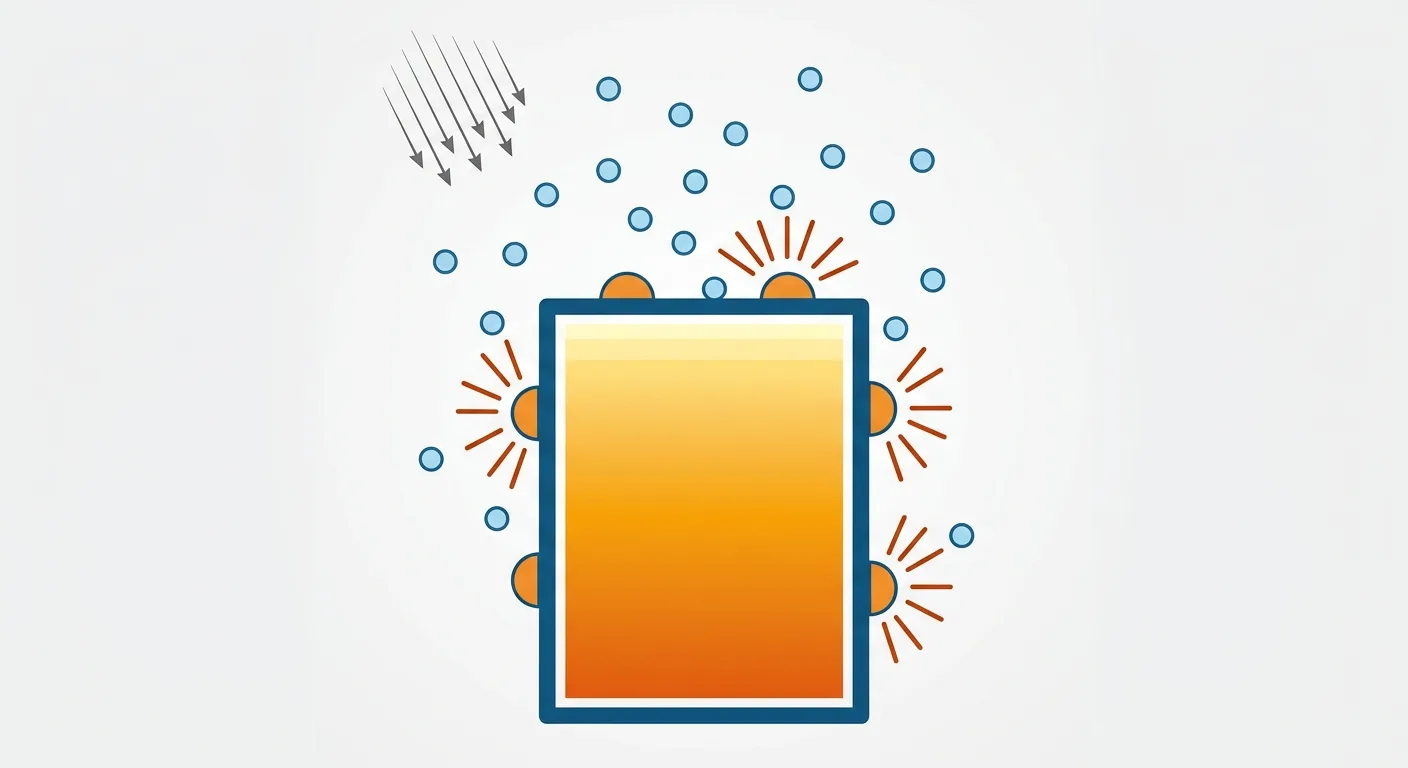
圖說:關鍵不是那些飄著的蒸汽,是貼到物件上凝結成水滴的那一刻。能量就在那時交出去
重點摘要: 靠的是飽和蒸汽冷凝釋放的潛熱,不是單純的高溫。溫度與時間成反比——常見設定為 121°C(約 15 psi)15–30 分鐘,密實負載可到 60 分鐘;或 132–134°C(約 27–30 psi)3–10 分鐘,後者搭配主動排氣(Tuttnauer)。裝載方式決定成敗,因為蒸汽必須接觸到每一個表面。
濕熱滅菌的原理
潛熱才是主角
蒸汽在較冷的物件表面冷凝時,會釋放大量的能量。
這股能量在極短時間內傳給物件,讓微生物的蛋白質與酵素變性而失去活性與繁殖能力。
技術資料的說法:蒸汽的熱傳遞比乾空氣快,能穿透包裹或中空的負載達到徹底的殺菌(Tuttnauer)。
為什麼乾熱不如濕熱
因為乾熱沒有冷凝這一步。
它只能靠空氣傳導,而空氣的熱傳遞效率遠低於冷凝——所以乾熱滅菌需要更高的溫度與更長的時間。
乾熱的存在意義:技術資料指出,無法承受濕氣的負載(油品、粉末、無水材料)需要走乾熱滅菌,適用另一套標準(Tuttnauer)。
「飽和」兩個字很重要
蒸汽必須是飽和的——也就是溫度與壓力對應在水的飽和曲線上。
過熱蒸汽(溫度高於該壓力的飽和溫度)反而效果差,因為它不容易冷凝,等於失去了潛熱這個主要機制。
這也解釋了為什麼「空氣沒排乾淨」是滅菌失敗的頭號原因——腔內殘留的空氣會讓實際的蒸汽分壓下降,同一個壓力讀數下真實溫度反而不足。
溫度、壓力、時間的關係
三者是綁在一起的
壓力決定飽和蒸汽的溫度,溫度決定所需的時間。
時間與溫度成反比——技術資料的說明是:提高飽和蒸汽的溫度與壓力,就能縮短達成完全滅菌所需的暴露時間。
常見的兩組設定
| 溫度 | 壓力 | 暴露時間 | 備註 |
|---|---|---|---|
| 121°C(250°F) | 約 15 psi | 15–30 分鐘 | 密實負載可到 60 分鐘 |
| 132–134°C(270–273°F) | 約 27–30 psi | 3–10 分鐘 | 搭配主動排氣(預真空) |
數據取自 Tuttnauer,該資料並指出滅菌釜的運作範圍為 121–134°C(250–273°F)、壓力 15–30 psi。
三個讀這張表的重點
一、「暴露時間」不含升溫與降溫。實際的整個循環時間比表上的數字長得多——排程時要用循環時間而不是暴露時間。
二、密實負載要延長。因為蒸汽要花更久才能穿透到中心——這就是為什麼 121°C 的時間範圍可以到 60 分鐘。
三、預真空機型才能用短時間。132–134°C 的短時間設定依賴主動排氣把空氣抽掉;重力置換式機型不能直接套用這組數字。
對耗材材質的意義
121°C 這個常見條件正好卡在某些塑膠的耐受邊界上。
PP 可高壓滅菌(約 121-135°C),HDPE 一般不可——而 HDPE 的耐受上限就在 121°C 附近、沒有餘裕(Plastibottles)。
所以選耗材時「可否高壓滅菌」是一道是非題而不是程度差異,詳見PP 與 PE 差在哪。
需要滅菌相關的耗材與配件?
服務項目包含常用耗材與配件供應,可以先討論材質與規格需求。
裝載方式對滅菌效果的影響
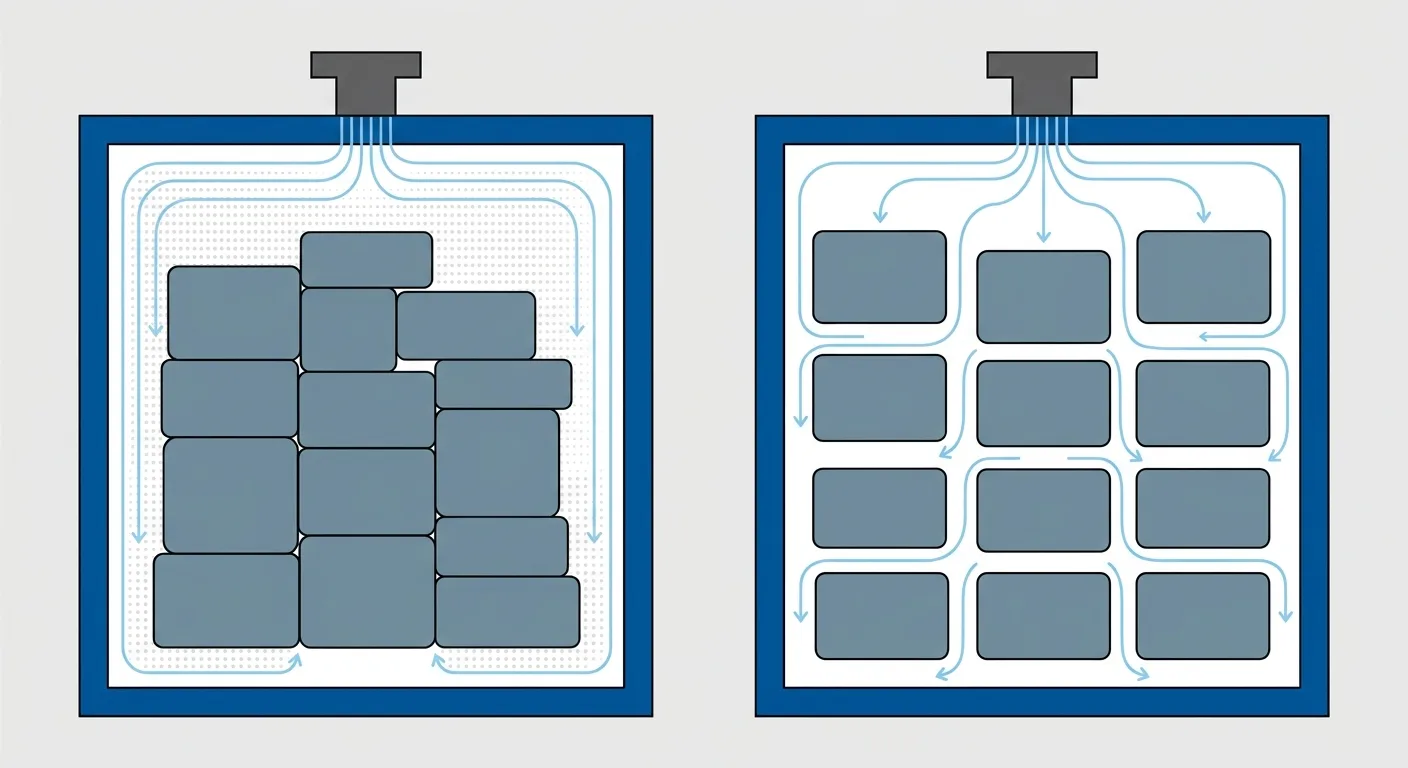
圖說:左邊那塊網點區的蒸汽根本進不去——那裡的東西沒有被滅菌,但外觀跟右邊完全一樣
蒸汽必須接觸到每一個表面
沒接觸到的地方沒有滅菌。這是最根本的一句話。
所以三件事會直接造成失敗:
一、堆太滿。物件之間沒有間隙,蒸汽進不到中心。
二、容器口朝上密封。空氣困在容器裡出不去,蒸汽也進不去——容器要傾斜或開口朝下,讓空氣能排出。
三、包裹過緊。包材要透氣,且不能壓得太實。
一個最危險的組合:外觀正常但沒滅菌
這三種失敗的共同點是——外觀完全看不出來。
拿出來的東西是熱的、看起來也乾了,但中心區可能從未達到滅菌溫度。
這正是滅菌驗證存在的理由(見〈滅菌驗證:化學與生物指示劑〉)。
裝載還有一個很少被提醒、卻同時影響效果與安全的細節:液體與固體不要同一批。理由有兩層——效果上,液體需要更長的時間讓中心達溫,而固體不需要,混在一起等於要嘛液體沒滅到、要嘛固體被過度加熱;安全上更關鍵:液體循環結束後如果洩壓太快,瓶內的液體會因為壓力驟降而突沸,可能噴出或造成容器破裂。多數機型對液體有專屬的循環模式(含緩慢洩壓),而混載會讓人選錯模式。實務上的做法很簡單:把液體與固體分開跑,並在滅菌釜旁貼一張「本機液體循環模式在哪一個鍵」的提示——這個提示的成本是零,但它防的是燙傷等級的事故。安全作業的整體要求見實驗室安全完整指南。
三個裝載的實用原則
一、留間隙。物件之間、物件與壁面之間都要。
二、開口朝向讓空氣排得出去。傾斜或朝下。
三、同一批的物件性質要相近。尺寸、密度、含水量都會影響達溫時間。
滅菌驗證:化學與生物指示劑
因為外觀看不出來,所以必須驗證。
兩類指示劑的分工
化學指示劑:透過變色顯示是否達到某些條件(溫度、時間、蒸汽接觸)。
- 優點:即時可見、成本低、可以每批使用
- 限制:它證明的是「條件達到」而不是「微生物被殺死」
生物指示劑:內含耐熱性高的芽孢,滅菌後培養看有無生長。
- 優點:直接證明滅菌效果
- 限制:需要培養時間,無法即時得知
正確的使用組合
每批用化學指示劑、定期用生物指示劑。
而且化學指示劑要放在最難滅到的位置——通常是負載的中心、或最密實的包裹內部。放在外面等於只驗證了外圍。
紀錄要留
滅菌是要留紀錄的作業:日期、循環參數(溫度、時間、模式)、負載內容、指示劑結果、操作者。
這與其他設備的紀錄要求相同——沒有紀錄,在稽核時等於沒做。紀錄的設計見實驗室設備履歷怎麼建。
設備本身也要驗證
滅菌釜的溫度顯示與腔內實際溫度可能有落差。
定期用獨立的溫度記錄器驗證是合理的做法——這與烘箱的均勻性驗證是同一個邏輯,見烘箱溫度均勻性怎麼驗與多點溫度監控怎麼做。
安全維護重點
高壓滅菌釜是壓力容器加高溫設備,它的失效後果比多數實驗室設備嚴重。
先確認它在法規上屬於哪一類
多數實驗室的高壓滅菌釜落在台灣法規的「第一種壓力容器」定義裡。
鍋爐及壓力容器安全規則第 4 條第一款第一目的定義是:「接受外來之蒸汽或其他熱媒或使在容器內產生蒸氣加熱固體或液體之容器,且容器內之壓力超過大氣壓」(全國法規資料庫)。
這句話幾乎就是高壓滅菌釜的操作描述。
它的實務意義是:這台機器不只是「實驗設備」,在職業安全衛生法規上它有壓力容器的身分——採購與使用前要確認它適用哪些檢查與操作人員規定,而不是當成一般儀器擺著。
四個定期檢查項目
一、安全閥。這是最後一道防線,不可拆除或改裝,並要依原廠指示定期確認作動。
二、門封墊圈。老化後的症狀是漏氣——而漏氣代表壓力與溫度可能達不到設定值,滅菌會失敗,同時也是燙傷風險。
三、排氣與排水路徑。堵塞會讓空氣排不乾淨(滅菌失敗)或壓力異常。
四、壓力錶與溫度顯示。要納入校正,見實驗室儀器校正完整指南。
三個操作安全提醒
一、開門前確認壓力已完全釋放。
二、開門時人站在門的側邊,避免正對逸出的高溫蒸汽。
三、取出時使用耐熱手套與適當工具,並注意液體循環後容器仍可能過熱。
依台灣的職業安全衛生設施規則,雇主對於機械、設備等有高溫表面而勞工可能接觸致灼燙傷之虞者,應設置警示標誌並裝設適當之隔熱等必要安全設施(全國法規資料庫)。
把維護排進計畫
安全閥、墊圈、排氣路徑的檢查應該排進年度保養表,而不是等到出問題。排程方法見實驗室設備保養週期怎麼排。
常見問題
滅菌鍋的原理是什麼?
靠的是飽和蒸汽冷凝時釋放的潛熱,不是單純的高溫。蒸汽接觸到較冷的物件時會凝結成水,在那個瞬間釋放大量能量傳給物件,讓微生物的蛋白質與酵素變性而失去活性。技術資料的說明是蒸汽的熱傳遞比乾空氣快,能穿透包裹或中空的負載達到徹底殺菌。這也解釋了為什麼乾熱不如濕熱——它沒有冷凝這一步,只能靠空氣傳導,所以需要更高溫度與更長時間(乾熱的存在意義是處理無法承受濕氣的負載,例如油品、粉末、無水材料)。另外「飽和」兩個字很重要:過熱蒸汽不容易冷凝,反而失去主要機制。
121°C 要滅菌多久?
121°C(250°F)在約 15 psi 下的常見暴露時間是 15–30 分鐘,密實負載可到 60 分鐘;另一組常見設定是 132–134°C(270–273°F)、約 27–30 psi、3–10 分鐘,後者依賴主動排氣(預真空)。溫度與時間成反比——提高飽和蒸汽的溫度與壓力就能縮短暴露時間。三個讀這些數字的重點是:「暴露時間」不含升溫與降溫(排程要用整個循環時間)、密實負載要延長(蒸汽要更久才穿透到中心)、以及預真空機型才能用短時間(重力置換式機型不能直接套用 132–134°C 的短時間設定)。
為什麼滅菌會失敗?
最常見的原因是空氣沒排乾淨與裝載方式不對,兩者的共同機制都是「蒸汽沒接觸到那個表面」。腔內殘留的空氣會讓實際蒸汽分壓下降,同一個壓力讀數下真實溫度反而不足。裝載方面有三種典型失敗:堆太滿(物件之間沒間隙、蒸汽進不到中心)、容器口朝上密封(空氣困在裡面出不去,容器要傾斜或開口朝下)、以及包裹過緊(包材要透氣且不能壓實)。這三種失敗最危險的共同點是外觀完全看不出來——拿出來的東西是熱的、看起來也乾了,但中心可能從未達到滅菌溫度。這正是滅菌驗證存在的理由。
化學指示劑和生物指示劑差在哪?
化學指示劑透過變色顯示是否達到某些條件(溫度、時間、蒸汽接觸),優點是即時可見、成本低、可以每批使用;限制是它證明的是「條件達到」而不是「微生物被殺死」。生物指示劑內含耐熱性高的芽孢,滅菌後培養看有無生長,優點是直接證明滅菌效果,限制是需要培養時間、無法即時得知。正確的組合是每批用化學指示劑、定期用生物指示劑。而且化學指示劑要放在最難滅到的位置(通常是負載中心或最密實的包裹內部)——放在外面等於只驗證了外圍。另外滅菌屬於要留紀錄的作業:日期、循環參數、負載內容、指示劑結果、操作者。
液體可以和器材一起滅菌嗎?
不建議,而且有安全風險。效果上,液體需要更長時間讓中心達溫而固體不需要,混在一起等於要嘛液體沒滅到、要嘛固體被過度加熱。安全上更關鍵:液體循環結束後如果洩壓太快,瓶內液體會因壓力驟降而突沸,可能噴出或造成容器破裂。多數機型對液體有專屬的循環模式(含緩慢洩壓),而混載會讓人選錯模式。實務做法是把液體與固體分開跑,並在滅菌釜旁貼一張「本機液體循環模式在哪一個鍵」的提示——成本是零,但防的是燙傷等級的事故。
滅菌釜要做哪些安全維護?
四個定期檢查項目:安全閥(最後一道防線,不可拆除或改裝,依原廠指示定期確認作動)、門封墊圈(老化後會漏氣,而漏氣代表壓力與溫度可能達不到設定值、滅菌會失敗,同時也是燙傷風險)、排氣與排水路徑(堵塞會讓空氣排不乾淨或壓力異常)、以及壓力錶與溫度顯示(要納入校正)。三個操作安全提醒是:開門前確認壓力已完全釋放、開門時人站在門的側邊避免正對逸出的高溫蒸汽、取出時使用耐熱手套並注意液體循環後容器仍可能過熱。依職業安全衛生設施規則,高溫表面有致勞工灼燙傷之虞時應設置警示標誌並裝設適當隔熱等必要安全設施。
操作的三個原則
- 裝載留間隙、開口朝下、同批性質相近。蒸汽沒接觸到的地方就沒有滅菌。
- 每批化學指示劑放在最難滅的位置,定期用生物指示劑。外觀看不出成敗。
- 液體與固體分開跑。混載會選錯模式,而液體洩壓太快會突沸。
三個原則做到,滅菌就從「按下去等」變成可驗證的作業。滅菌前的清洗與前處理見超音波清洗機有用嗎;耗材材質的耐受判斷見PP 與 PE 差在哪;乾燥設備的選擇見乾燥箱怎麼選;溫度驗證的做法見烘箱溫度均勻性怎麼驗。
需要滅菌相關的耗材或溫度驗證設備?
把滅菌的物件性質與驗證需求告訴我們,可以協助對照耗材與溫度記錄配置。