PCB 顯微鏡檢查怎麼配置?2026 倍率、照明與操作空間
・作者:陳經理・閱讀時間 10分鐘
顯微鏡用在檢測上,配置的重點跟「看得清楚」不完全一樣。
因為檢查通常包含三種不同性質的判讀——有沒有東西、東西對不對、表面狀態如何——而這三種需要的照明是不同的。
再加上返修時要在鏡下動手,工作距離就變成硬條件。這篇按判讀類型拆解配置。
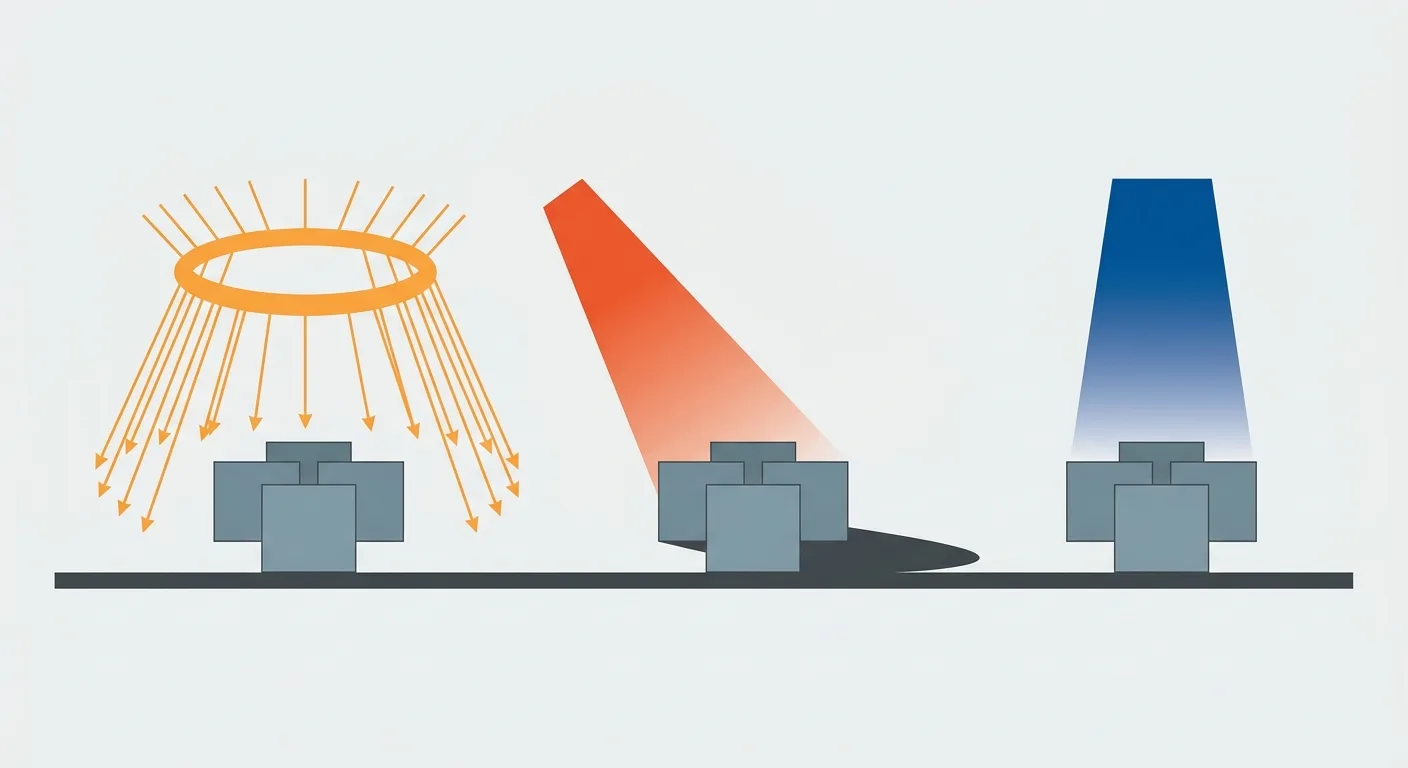
圖說:同樣的樣品,三種照明看到的東西不同。中間那道影子就是斜射光的價值——它讓表面起伏顯現
重點摘要: 三種判讀需要不同照明:看有沒有東西 → 環形燈(均勻、不漏看)、看表面狀態 → 光纖燈(斜射光讓起伏顯現)、看細節形狀 → 高倍加足夠照明。返修時工作距離是硬條件——站上 TS-M20N-S 標示工作距離 100 mm。
PCB 檢查的三個判讀需求
一、焊點:形狀與潤濕狀態
要判讀的是立體形狀——焊料有沒有正確潤濕、有沒有空洞或裂痕、量夠不夠。
配置重點:中至高倍率、斜射照明(讓焊點的立體弧度顯現)。
純環形光的問題:均勻的光會讓焊點看起來平坦,反而不容易判斷潤濕角度。
二、缺件與錯件:有沒有、對不對
要判讀的是存在與位置——元件在不在、方向對不對、有沒有偏移。
配置重點:低倍率大視野(一次看到較多元件)、環形照明(均勻、不漏看)。
這一類最怕漏看,所以視野與均勻度比解析度重要。
三、異物與污染
要判讀的是不該存在的東西——錫珠、纖維、殘膠、氧化。
配置重點:中倍率、兩種照明都要試——有些異物在環形光下明顯,有些要斜射光才看得出來。
倍率與照明配置建議
| 判讀需求 | 倍率方向 | 照明 | 為什麼 |
|---|---|---|---|
| 缺件、錯件、整體掃視 | 低 | 環形燈 | 視野大、均勻不漏看 |
| 焊點形狀與潤濕 | 中至高 | 光纖燈(斜射) | 陰影凸顯立體弧度 |
| 異物與污染 | 中 | 兩種都試 | 不同異物的可見性不同 |
| 表面刮痕與凹凸 | 中至高 | 光纖燈(低角度) | 角度越低、起伏越明顯 |
| 細微裂痕 | 高 | 光纖燈 + 調整角度 | 需要找到讓裂痕反光的角度 |
上表為配置方向的整理,實際參數依樣品與判讀標準而定。
倍率要多少才夠:從肉眼的極限反推
判斷倍率需求的基準點是肉眼:多數人以肉眼無法分辨小於 0.1 到 0.25 mm 的結構(Leica Microsystems)。
所以倍率的下限是:把你要判讀的最小特徵(焊點裂痕、錫鬚、字元筆畫)放大到 0.25 mm 以上。以 0.05 mm 的特徵為例,至少要 5 倍才進得了可辨區間,而要看清楚形狀通常還要再往上。
倍率的上限則由光學決定:超出有用倍率範圍(白光下 500 × NA 至 1,000 × NA)就是空放大——結構看起來變大,但沒有解析出額外的細節(Leica Microsystems)。判讀不準時往上加倍率,很多時候加到的是空放大而不是資訊。
照明角度的實用技巧
光纖燈的價值在於「可調角度」。
同一個缺陷在不同照射角度下的可見性差很多——所以檢查時值得轉動光源找角度,而不是固定在一個位置。
站上機型的選配同時列出環型燈與光纖燈,代表這兩者在實務上通常是搭配使用而不是二選一。照明的基本差異見立體顯微鏡完整指南。
想比對已上架的光學檢測機型?
光學設備分類頁列出機型的目鏡、物鏡變倍、工作距離與可選配件。
工作距離與返修操作空間
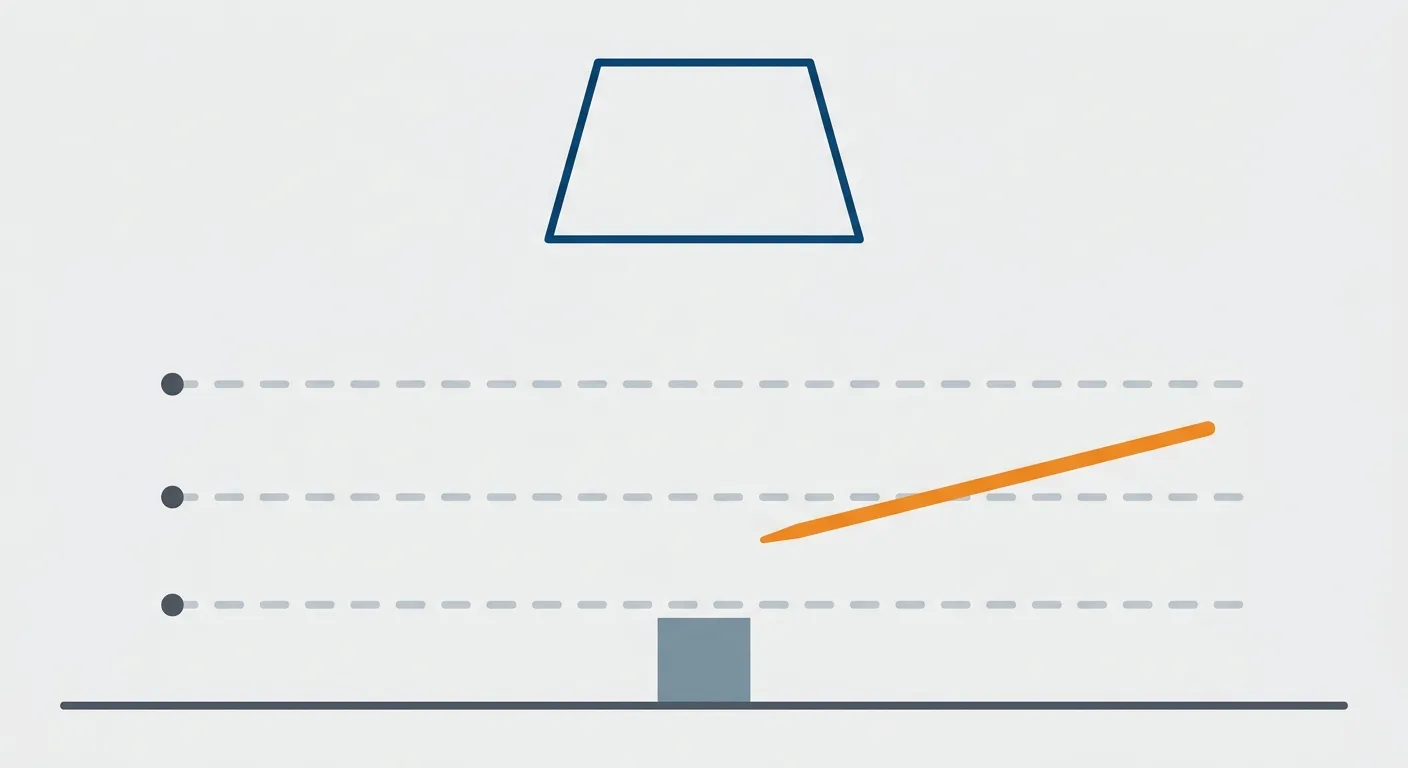
圖說:工作距離要一次容納三層——樣品的高度、工具伸入的空間、以及手部活動的餘裕。只算樣品高度會不夠
空間要容納三層
一、樣品本身的高度。PCB 加上已裝的元件並不平。
二、工具伸入的空間。烙鐵、鑷子、吸錫器都需要角度。
三、操作的活動餘裕。手要能動,不是剛好放得下。
只算第一層是最常見的低估。
站上機型的實例
站上 TS-M20N-S 標示工作距離 100 mm——這是可以在鏡下操作的量級。
選型時要直接問這個數字,而且要注意:加了輔助鏡之後工作距離會改變(例如加高倍輔助鏡通常會縮短),所以要問「用這組配置時的工作距離」。
其他影響操作的配置
一、載物台。站上選配列有金相移動台(最大 500×500 mm)、快速移動台、以及防靜電平台——防靜電對電子件檢查是實質需求,不是加分項。
二、支架。可選配萬向支架,讓鏡頭能移到樣品上方而不受底座限制——大板或已裝在機構上的樣品特別需要。
三、觀察筒角度。站上機型標示傾斜 45°,長時間作業時的姿勢負擔差異明顯。
返修配置還有一個很少被列入需求、卻直接影響良率的因素:熱。在鏡下使用烙鐵時,上升的熱氣會經過物鏡下方——長期下來可能在鏡片上累積助焊劑的揮發物,形成一層很難清除的薄膜。而這層薄膜的症狀是「影像慢慢變得霧霧的」,通常被誤判為「機器老了」。因應做法有三個:作業時加裝排煙(同時保護操作者)、把工作距離拉長一點(讓熱氣有擴散空間)、以及在物鏡下加裝可更換的保護鏡片。第三項成本最低效果最直接——保護鏡髒了就換,物鏡永遠是乾淨的。鏡片的清潔限制見顯微鏡保養要點。
材料表面缺陷判讀的配置差異
與電子件檢查的三個不同
一、樣品尺寸與形狀變化大。金屬件、塑膠件、織物——支架與載物台的彈性更重要。
二、判讀重點在紋理而不是元件。刮痕、凹坑、氧化、色差——斜射照明的比重更高。
三、常需要與標準樣品比對。因此照明的一致性變得關鍵——同樣的缺陷在不同亮度下看起來不同。
建立可重現判讀的三個做法
一、固定照明配置並記錄。光源類型、角度、亮度設定都要記。
二、固定倍率。不同倍率下的判讀標準不同。
三、保留標準樣品。有實體對照物比文字描述可靠得多。
這三項的共同目的是讓「判讀」變成可重現的量測,而不是憑個人經驗。這與其他量測的一致性要求相同——見實驗室建置與營運管理指南。
需要記錄時走影像路線
需要留下證據或多人判讀時,用影像。
站上三眼機型(TS-M30N-S)產品說明列出可加裝 CCTV 與電腦連線做影像處理、可加裝數位相機或單眼相機,並可選配 CCD、影像擷取卡與 17 吋彩色螢幕。
影像記錄的兩個提醒:拍攝時要同時記錄倍率與照明設定(否則照片之間不可比),以及景深的限制——有高低差的樣品要分別對焦拍多張。倍率與景深的關係見顯微鏡倍率怎麼看。
常見問題
PCB 檢查該用什麼倍率?
依判讀需求分三種。缺件、錯件與整體掃視用低倍——這一類最怕漏看,所以視野大小與照明均勻度比解析度重要。焊點形狀與潤濕判讀用中至高倍,並且要搭配斜射照明(純環形光會讓焊點看起來平坦,不容易判斷潤濕角度)。異物與污染用中倍,並且兩種照明都要試,因為不同異物的可見性不同。實務上一台變倍(zoom)機型能涵蓋這三種需求,這也是變倍功能在檢查應用上的價值——先低倍掃視找到可疑處,再放大確認。
焊點檢查要用哪一種照明?
斜射照明(光纖燈),因為焊點的判讀重點是立體形狀——潤濕角度、有沒有空洞或裂痕。純環形光是均勻的,會讓焊點看起來平坦,反而不容易判斷。光纖燈的價值在於可調角度:同一個缺陷在不同照射角度下的可見性差很多,所以檢查時值得轉動光源找角度,而不是固定在一個位置。但要注意環形燈仍然需要——看缺件、錯件這類「有沒有東西」的判讀時,均勻不漏看才是重點。站上機型的選配同時列出環型燈與光纖燈,反映的正是這個搭配需求。
返修時工作距離要留多少?
要一次容納三層:樣品本身的高度(PCB 加上已裝的元件並不平)、工具伸入的空間(烙鐵、鑷子、吸錫器都需要角度)、以及操作的活動餘裕(手要能動,不是剛好放得下)。只算第一層是最常見的低估。以站上 TS-M20N-S 為例,規格標示工作距離 100 mm,是可以在鏡下操作的量級。另外要注意加了輔助鏡之後工作距離會改變(加高倍輔助鏡通常會縮短),所以要問「用這組配置時的工作距離」而不是標準配置的數字。
在鏡下焊接會傷到顯微鏡嗎?
有一個很少被列入需求、卻直接影響的因素:熱與助焊劑揮發物。在鏡下使用烙鐵時,上升的熱氣會經過物鏡下方,長期下來可能在鏡片上累積一層很難清除的薄膜。這層薄膜的症狀是「影像慢慢變得霧霧的」,通常被誤判為「機器老了」。三個因應做法是:作業時加裝排煙(同時保護操作者)、把工作距離拉長一點(讓熱氣有擴散空間)、以及在物鏡下加裝可更換的保護鏡片。第三項成本最低、效果最直接——保護鏡髒了就換,物鏡永遠是乾淨的。
檢查電子件需要防靜電配置嗎?
需要,而且這是實質需求不是加分項。站上機型的選配項目中列有防靜電平台,就是針對這個需求。除了平台之外,實務上還要注意操作者本身的靜電防護與環境濕度——乾燥環境的靜電風險明顯較高,這與天平在乾燥季節容易受靜電干擾是同一個成因。另外要提醒的是:檢查與返修用的工具(鑷子、吸錫器)本身也可能帶靜電,所以整套配置要一起考慮而不只是換一張桌墊。環境濕度的影響見天平該放哪裡。
配置的三個動作
- 先分清判讀類型,再選照明。看「有沒有」用環形燈,看「表面狀態」用斜射光。
- 工作距離要算三層。樣品高度、工具空間、操作餘裕,而且要問「這組配置下」的數字。
- 要可重現判讀就固定並記錄照明與倍率。否則不同人、不同天的判讀不可比。
三個動作做完,顯微鏡就從「看得到」變成「判得準」。選型的整體順序見立體顯微鏡完整指南;倍率與量測見顯微鏡倍率怎麼看;機型的評比方法見立體顯微鏡怎麼選。
需要檢測用的顯微鏡配置?
把判讀類型、樣品尺寸與是否需要在鏡下操作告訴我們,可以協助對照機型、照明與平台配置。
參考資料
- What is Empty Magnification and How can Users Avoid it — Leica Microsystems
- 本文的機型規格與選配項目取自本站產品頁的公開規格表與說明;照明與判讀的配置方向為一般光學檢測作業慣例,文中已標明。