實驗室攪拌設備保養與故障排除 2026|七個常見狀況處理順序
・作者:陳經理・閱讀時間 10分鐘
攪拌設備出狀況時,最常見的錯誤處理是「先調參數看看」。
轉速掉了就往上調、攪不勻就加快、控溫不準就把設定值往上加一點。這些動作有時候會讓症狀消失,但問題還在——而且通常在更糟的時機再出現一次。
這篇用固定的排查順序處理七種常見狀況。原則只有一個:先找原因,再動參數。
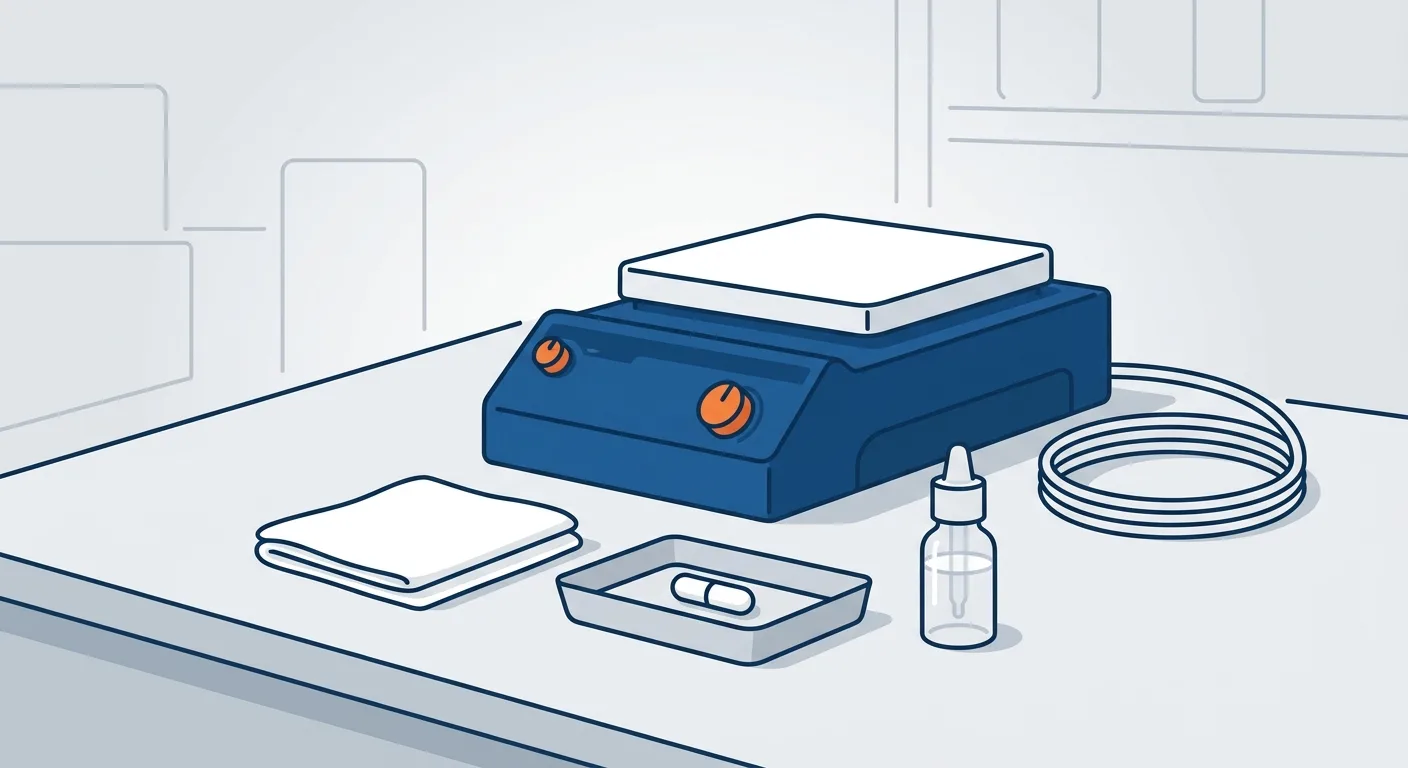
圖說:日常保養只有三個對象——機台表面(擦淨殘液)、攪拌子(取出洗淨收好)、電源與線材(收整避免壓折)
重點摘要: 攪拌子打滑停轉這個現象,Lab Manager 明確指出它「就是樣品已超出系統能力的訊號」(Lab Manager, 2026)——也就是說,它是條件問題不是故障。分清楚「超出能力」與「真的壞了」,是所有排查的第一步。
日常保養:每次使用後該做的三件事
多數攪拌設備的故障,源頭是沒做這三件事。每次三十秒。
攪拌子的檢查除了刮痕,還要看厚度。PTFE 的潛變(冷流)是材料在定應力下隨時間發生的變形,成因是線性半結晶高分子鏈的非晶區柔軟可變形,讓分子鏈在持續應力下滑移;其中純 PTFE 潛變量高、不適合長期高負載應用(Felis)。
實務意義:攪拌子長期被壓在容器底部與磁力之間,塗層會慢慢變形而不是突然破裂——目視檢查要找的是「局部變薄」,不是只找裂縫。變薄到接近磁鐵芯時,下一步就是滲漏與污染。
一、取出並清洗攪拌子
不要泡在樣品裡過夜。用適當溶劑沖洗、擦乾,收在專用容器裡。
收納這一步很關鍵:攪拌子跟鎳子、刮勺混放在同一個抽屜,PTFE 塗層會被慢慢刮花。塗層一破,磁鐵芯就直接接觸樣品。
攪拌子的完整保養與更換判準見攪拌子怎麼挑。
二、擦淨機台表面,特別是加熱面
殘留的樣品在加熱面上會烤乾結垢。結垢層導熱不均,控溫精度跟著飄。
陶瓷類加熱面的訴求是耐酸鹼侵蝕,但耐蝕不等於免清。潑濺的樣品要當次擦掉,不要累積。
三、收整電源與線材
外接溫度探棒的線特別容易被壓折。線內斷裂不會馬上失效,會先出現讀數跳動——而這種症狀很容易被誤判成控溫故障。
保養週期對照
| 項目 | 週期 | 動作 |
|---|---|---|
| 攪拌子清洗與收納 | 每次使用後 | 取出、沖洗、擦乾、專用容器收納 |
| 機台表面與加熱面 | 每次使用後 | 擦淨殘液,不留結垢 |
| 電源線與探棒線 | 每次使用後 | 收整,避免壓折與重壓 |
| 攪拌子外觀檢查 | 每週 | 看有無缺口、粗糙、染色、變形 |
| 通風口與散熱面清理 | 每月 | 清除粉塵,確認氣流暢通 |
| 軸承潤滑(頂置式) | 依機種說明 | 無碳刷機種的主要例行維護項 |
| 控溫與轉速核對 | 每季或依內部規範 | 與獨立量測工具比對 |
| 委外校正 | 依內部品質規範 | 需追溯性時送具資格的校正實驗室 |
本表為一般性建議週期,實際頻率應依使用強度、樣品性質與單位內部品質規範調整。
這張表只涵蓋攪拌設備。要把全實驗室各類機種排進同一份年度保養表,並設計出有人願意填的日常點檢欄位,見實驗室設備保養週期怎麼排。
軸承潤滑那一列值得說明:無碳刷馬達沒有碳刷要換,維護就縮減為定期軸承潤滑(ADVANCED Motion Controls, 2026)。馬達型式的差異見直流無碳刷攪拌機有什麼優點。
攪拌子跳動或偏心:五個原因與處理順序
這是磁石攪拌器最常見的狀況。按順序查,不要跳步。
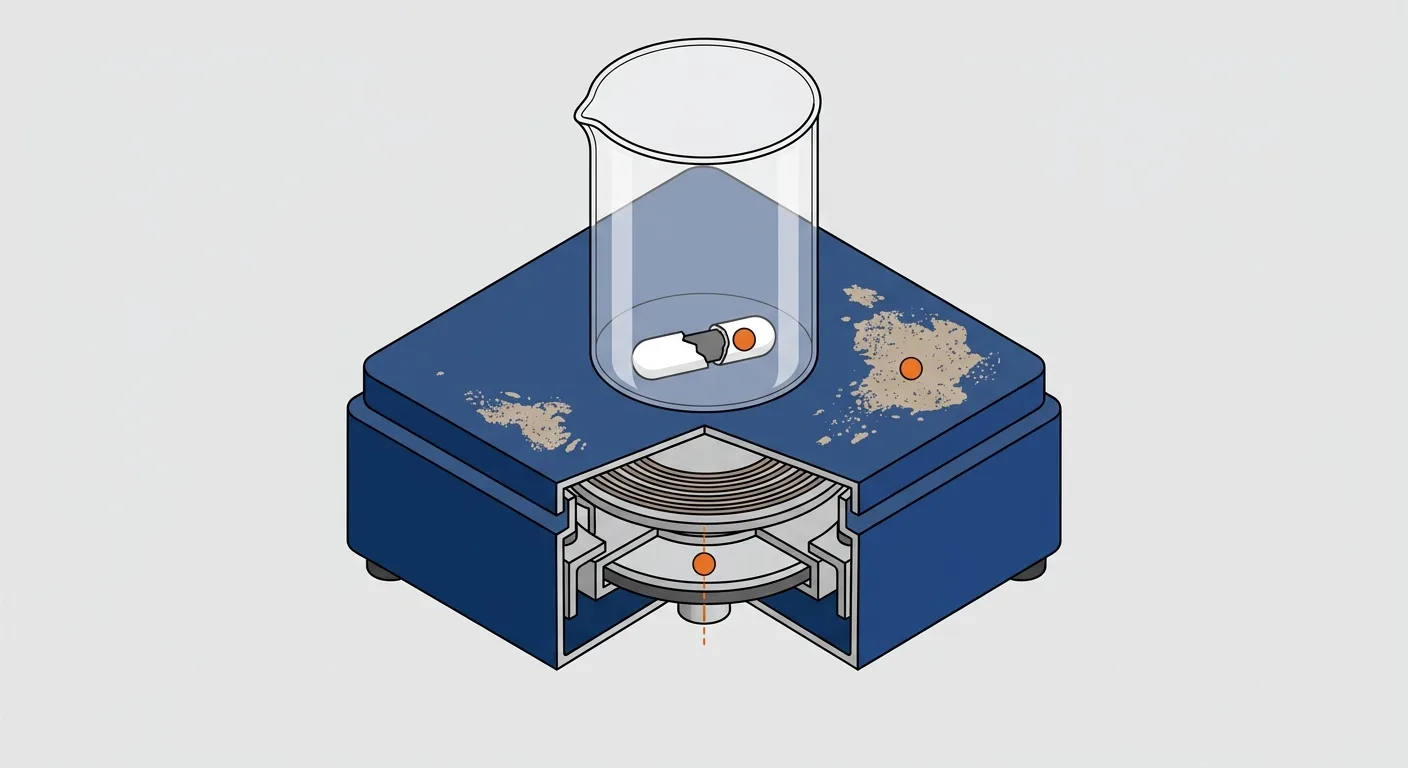
圖說:三個磨耗位置——(1) 驅動磁體軸承(異音來源)(2) 加熱面結垢(控溫飄移來源)(3) 攪拌子塗層破損(污染與跳子來源)
第一步:黏度是否超出機器能力。磁石攪拌器的實際適用上限約 500 cP,超過就會失去磁力耦合(Lab Manager, 2026)。這不是故障,是條件問題——改用頂置式,見頂置式攪拌機扭力怎麼選。
第二步:升速方式。從靜止直接跳到高速,攪拌子跟不上磁場。改成慢慢升速,多數狀況當場解決。
第三步:容器位置與底部厚度。容器沒放在盤面中心,磁耦合位置偏移。厚底反應瓶則讓磁體與攪拌子距離變遠,耦合強度下降。
第四步:攪拌子長度與塗層。長度超過容器底部平坦區會偏心;塗層磨損會讓表面變粗糙,摩擦增加。
第五步:磁力衰減。高溫會讓磁鐵芯退磁。塗層看起來完好但磁力已弱——換一支新的測試,如果症狀消失就是這個原因。
有些機種在設計上針對這個問題強化。站上 SH-550 的規格說明列有「強磁吸附設計防止攪拌子跳脫」,訴求是大容量攪拌時運轉穩定。
轉速顯示與實際不符:先分清是負載問題還是感測問題
顯示 500 rpm,實際看起來不像。要先確認是「機器出不了力」還是「顯示不準」。
判斷方法:看症狀出現的時機
攪拌一開始就不符——多半是感測或顯示端的問題。
跑了一段時間才掉——是負載問題。溶解、反應、溫度變化改變了黏度,機器出不了原本的力。
負載問題的處理
有扭力回饋補償的機種會自動補回設定值。站上 MXB/MRB 系列的規格說明列有「扭力自動回饋補償功能使轉速穩定」,並具備「扭力百分比 5 個區段指示」。
扭力百分比指示長期停在高檔位,是一個很有用但常被忽略的預警訊號:它代表這台機器對這個樣品已經接近能力上限。與其等到馬達過熱保護跳掉,不如在這個階段就重新評估扭力等級——這是用儀表讀數做預防性判斷,比事後維修便宜得多。
沒有補償的機種就得手動調,或者承認扭力等級選小了。
感測問題的處理
先排除外部因素:容器位置、攪拌子狀態、電源穩定性。都正常還是不符,就需要跟獨立工具比對。
比對方法可以簡單做:用固定的樣品與容器條件,同一個設定值重複三次,看讀數是否一致。讀數本身不準是校正問題,讀數飄動不定則更可能是感測或線路問題。
什麼時候需要正式校正
需要出報告給客戶、稽核單位或作為法規依據時,就需要具追溯性的校正。
台灣的校正實驗室資格可在 TAF 財團法人全國認證基金會的認證名錄查詢,類別包含「ISO/IEC 17025 校正實驗室」(TAF 認證名錄, 2026)。查得到認證編號與對應範疇的,才算具備追溯性。
校正週期怎麼排、追溯性要求有哪些,見實驗室儀器校正完整指南。
保固範圍與維修流程想先確認?
安裝、保固與校正三項服務的範圍與責任邊界,整理在服務說明頁。
加熱功能異常:控溫飄移的排查步驟
控溫不準的原因通常在機器外面,不在機器裡面。按順序查。
一、加熱面有沒有結垢。結垢層導熱不均,同樣的面板設定,實際傳到樣品的熱不一樣。這是最常見的原因,也最好處理。
二、讀數取自哪裡。面板讀數量的是盤面溫度,樣品溫度永遠慢一拍而且偏低。控溫精度要求高的實驗要接外接溫度探棒,把讀數直接取自液體。
站上 SH-550 標配溫度探棒與探棒支架;SH-280/SH-310 則將外接溫控探棒(含支架)列為選配。手上機種如果只靠面板讀數,這就是精度上限。
三、攪拌摩擦熱有沒有被算進去。長時間高轉速的摩擦熱會疊在加熱上,樣品實際溫度高於預期。降轉速就會看到差異。
四、容器與液量有沒有變。換容器、換液量,熱容量就變了,同樣設定值達到的平衡溫度不同。
五、探棒線有沒有被壓折。線內斷裂會讓讀數跳動,很容易被誤判成加熱故障。
六、過溫保護是否曾介入。站上 SH-550 的規格說明列有「安全過溫保護,避免超溫風險」。保護跳過之後如果沒有復歸,加熱行為會與預期不同。
一個常被忽略的上限:PTFE 攪拌子的連續使用溫度約 260°C(Globe Scientific),而站上加熱型機種的面板最高溫度分別是 280°C/310°C 與 550°C。在高溫段操作時,先失效的是攪拌子而不是機器——塗層軟化變形後,攪拌行為與控溫都會變得不穩。
馬達異音與過熱:該停機的判斷標準
這一類狀況要果斷。異音與過熱都是零件正在損壞的訊號,不是可以「再撐一下」的事。
該立刻停機的四種訊號
- 金屬摩擦聲或規律的咔咔聲——軸承或傳動元件異常
- 機殼燙手——超出正常發熱範圍
- 異味——絕緣材料受熱的味道,最危險的一種
- 保護裝置反覆跳脫——站上 MXB/MRB 系列規格說明列有「過負載及過熱安全保護裝置」與「隱藏式保險絲安全裝置」;保護反覆介入代表負載持續超出設計範圍
停機之後不要立刻重新啟動測試。讓機器完全冷卻,再判斷原因。
異音的常見原因
碳刷式機種:碳刷磨耗到一定程度會產生摩擦噪音,同時降低效率(ADVANCED Motion Controls, 2026)。這種情況更換碳刷即可。
無碳刷機種:沒有碳刷,主要磨耗件是軸承。軸承異音通常需要送修。另外無碳刷馬達在驅動器高負載時會產生線圈嘯叫(ADVANCED Motion Controls, 2026)——這是高負載的正常現象,不是故障,但它同時告訴你負載偏高。
頂置式共通:軸沒有夾正、或支架剛性不足造成側向擺動,也會產生異音。這種先檢查機械配置,不要急著送修。
過熱的常見原因
散熱受阻是第一位:通風口積塵、機器貼牆擺放、周圍堆放物品。
負載持續偏高是第二位。高黏度樣品用扭力不足的機種硬撐,馬達電流長時間偏高。
環境溫度是第三位。站上均質機的規格標示環境溫度範圍為 5 至 40°C、濕度 80%——設備都有環境條件的適用範圍,超出範圍運轉本身就會加速老化。
高功率應用可能需要主動散熱(ADVANCED Motion Controls, 2026)。站上 MXB/MRB 系列列有「強制進氣冷卻裝置」可選配,對應的正是這個需求。
什麼時候該送修、什麼時候該換機
這個判斷要看兩件事:損壞位置,以及設備已經用了多久。
| 狀況 | 建議處理 | 理由 |
|---|---|---|
| 攪拌子塗層破損、變形 | 更換耗材 | 攪拌子是耗材,成本低,不影響機器 |
| 碳刷磨耗(碳刷式) | 更換碳刷 | 例行維護項目,非故障 |
| 加熱面結垢 | 清理 | 保養不足造成,可回復 |
| 探棒讀數跳動 | 檢查線材、必要時換探棒 | 多為線材問題,不需動主機 |
| 控溫偏差但穩定 | 校正 | 偏差可修正,非硬體損壞 |
| 軸承異音 | 送修 | 需拆機更換,不宜自行處理 |
| 面板或顯示失效 | 送修 | 電子元件問題 |
| 保護裝置反覆跳脫且負載正常 | 送修 | 可能是保護電路或馬達本身異常 |
| 加熱面破裂 | 評估換機 | 陶瓷面破裂通常修復成本高 |
| 累計運轉時數接近壽命上限且多處異常 | 換機 | 修好一處,其他處接著來 |
本表為一般性判斷方向。實際維修可行性與成本需依機種、零件供應狀況與使用年限評估。
最後一列值得說明。有碳刷馬達在 100% 負載下的預期壽命約 3,000 小時,無碳刷超過 10,000 小時(ADVANCED Motion Controls, 2026)。
我們在盤點站上機種規格時注意到一件對維修判斷有用的事:站上頂置式機種的可選配項目包含斷電蜂鳴、過載過溫蜂鳴、外接警報等——這些都是「讓異常被人發現」的設計。無人值守的長時間實驗,設備本身沒有異常通報能力時,故障往往是隔天才發現,那時候該批樣品已經沒救了。選型階段就把這一項考慮進去,比事後追故障有效。
日常操作端的轉速調整與均勻度判斷見實驗室攪拌轉速怎麼設定;四大類設備的分工與選型順序見實驗室攪拌設備選型完整指南;供應商的保固與維修條件怎麼比,見實驗室磁石攪拌器五大類型完整評比。
常見問題
攪拌機轉速掉了,是要送修還是調參數?
先判斷症狀出現的時機。一開始就不符多半是感測或顯示端問題;跑了一段時間才掉是負載問題——溶解、反應或溫度變化改變了黏度。負載問題的處理是確認扭力等級是否選得夠,或看機種有沒有扭力回饋補償;感測問題則先排除容器位置、攪拌子狀態與電源穩定性,都正常還是不符才需要送修或校正。
加熱磁石攪拌器控溫不準,怎麼排查?
按六個順序查:加熱面有沒有結垢、讀數是取自面板還是外接探棒、攪拌摩擦熱有沒有被算進去、容器與液量有沒有改變、探棒線有沒有被壓折、以及過溫保護是否曾介入未復歸。最常見的原因是結垢,也最好處理。要注意面板讀數量的是盤面溫度,樣品溫度永遠偏低;控溫精度要求高就必須接外接溫度探棒。
攪拌機發出異音,可以繼續用嗎?
不建議。金屬摩擦聲、規律咔咔聲、機殼燙手、絕緣材料的異味,這四種都是零件正在損壞的訊號,應立刻停機並完全冷卻後再判斷原因。碳刷式機種的摩擦噪音可能只是碳刷磨耗、更換即可;無碳刷機種的異音主要來自軸承,通常需要送修。頂置式則要先檢查軸有沒有夾正、支架剛性是否足夠。
攪拌設備多久要校正一次?
沒有通用週期,依單位內部品質規範與使用強度決定。日常可以自行核對:用固定的樣品與容器條件,同一設定值重複三次看讀數是否一致。需要出報告給客戶、稽核單位或作為法規依據時,就需要具追溯性的委外校正——台灣的校正實驗室資格可在 TAF 認證名錄查詢「ISO/IEC 17025 校正實驗室」類別的認證編號與範疇(TAF 認證名錄, 2026)。
攪拌子一直跳,是機器壞了嗎?
多數情況不是。Lab Manager 指出攪拌子打滑停轉本身就是樣品已超出系統能力的訊號(Lab Manager, 2026)。按順序排查:黏度是否超過約 500 cP 的實際上限、升速是不是太快、容器位置與底部厚度、攪拌子長度與塗層狀態、以及磁力是否已因高溫退磁。換一支新攪拌子測試,是分辨最後一項最快的方法。
保養與排查的三個原則:先分類、再排序、最後動手
回到開頭:為什麼「先調參數看看」是錯的?因為參數調整會讓症狀消失,但不會讓原因消失。
三個原則:
- 先分類——這是「條件超出能力」還是「機器故障」?攪拌子打滑、轉速跟不上,多半屬前者;異音、過熱、保護跳脫屬後者。
- 再排序——每種狀況都有固定的排查順序,從最常見、最好處理的開始。不要一開始就懷疑主機。
- 最後動手——原因確認了才動。異音與過熱例外:先停機,再找原因。
而最省事的做法還是那三十秒的日常保養:攪拌子取出洗淨、加熱面擦乾淨、線材收整。多數故障根本不會發生。
設備已經出狀況,需要判斷送修或換機?
把機種型號、症狀出現的時機與使用狀況告訴我們,我們協助判斷處理方向。保固與維修的責任邊界也可以先問清楚。
參考資料
- PTFE creep behavior under continuous load — Felis S.r.l.
- IEC 61010-2-051:2018 Scope — 標準書目資料
- Lab Stirrers and Mixers: Types, Speed Ranges, and Agitation Best Practices — Lab Manager, 2026
- Brushed vs Brushless Motor: Key Differences, Performance, and How to Choose — ADVANCED Motion Controls, 2026
- 認證名錄查詢 — 財團法人全國認證基金會 TAF
- Stir Bars, Cylindrical, PTFE — Globe Scientific